


Mae Kingslaser wedi datblygu proses sych wedi'i seilio ar laser ar gyfer gwneuthuriad cylched FPC ac agor ffenestri pad gyda lled llinell mor fân â 10 μm. Mae'r dechnoleg hon yn galluogi splicing manylder uchel mewn cymwysiadau fformat ultra-mawr{-gan leihau llygredd cemegol, symleiddio prosesau, byrhau cylchoedd cynhyrchu, a lleihau costau llafur.
Er mwyn mynd i'r afael â'r ddibyniaeth ar gydosod terfynellau nicel ac alwminiwm â llaw mewn dulliau CCS traddodiadol, cyflwynodd Kingslaser ddyluniad newydd gan ddefnyddio tabiau ffoil copr estynedig. Mae'r tabiau hyn yn gydnaws â metelau tra-denau (Llai na neu'n hafal i 35 μm), gan gynnwys aloion copr-copr, copr-alwminiwm, a chopr.
Gan ddefnyddio weldio laser, gellir bondio'r tabiau ffoil copr yn effeithlon i fariau bysiau alwminiwm. Mae'r arloesedd hwn yn dileu cydosod â llaw, yn gwella awtomeiddio, ac yn gwella dibynadwyedd prosesau.
Cefndir Ymchwil
Gyda datblygiad cyflym y diwydiant ynni newydd byd-eang a thwf ffrwydrol y farchnad cerbydau trydan, mae technoleg batri, fel elfen yrru graidd ar gyfer cerbydau trydan, wedi gwneud datblygiadau parhaus o ran diogelwch uchel, integreiddio uchel, dyluniad ysgafn, a lleihau costau. Ar yr un pryd, mae prosesau dethol a gweithgynhyrchu deunyddiau CCS (System Cyswllt Celloedd, bariau bysiau integredig), sy'n elfen allweddol yn y system batri, hefyd wedi'u huwchraddio'n gyson i gwrdd â'r galw cynyddol am integreiddio cerbydau cyffredinol a chymhlethdod system batri.
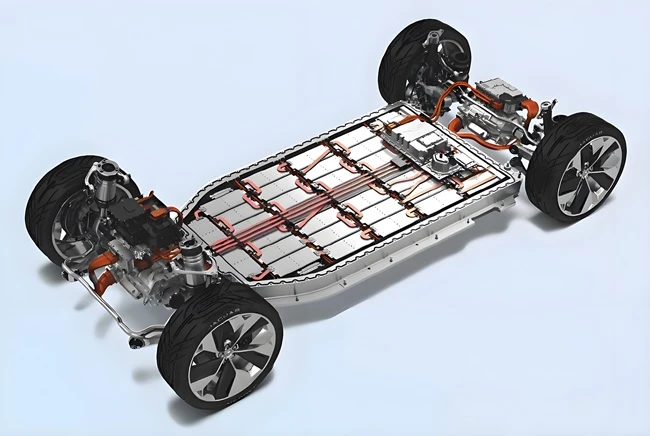
Mae bariau bysiau integredig Ffigur 1.CCS yn un o'r cydrannau allweddol yn y system batri pŵer
Ar hyn o bryd, mae CCS yn gwasanaethu samplu signal a swyddogaethau casglu cyfredol yn bennaf. Mae ei gydrannau caffael signal yn dangos tuedd tuag at arallgyfeirio, gan gynnwys yn bennaf:
◎ Bwndeli Cebl : Traddodiadol ond dibynadwy, gyda strwythurau cymhleth ac integreiddio isel;
◎ Cylchdaith Argraffedig Hyblyg (FPC): Yn seiliedig ar polyimide neu ffilm polyester, sy'n cynnig hyblygrwydd a sefydlogrwydd rhagorol, mae'n un o'r atebion prif ffrwd heddiw;
◎ Cebl Fflat Hyblyg (FFC): Strwythur syml, cost isel, sy'n addas ar gyfer dyluniad ysgafn;
◎ Bwrdd Cylchdaith Mowldio Hyblyg (FDC): Yn ychwanegu technoleg fowldio ar ben FPC, gan ddarparu addasrwydd tri dimensiwn cryfach;
◎ Cebl Fflat Hyblyg (FFC) wedi'i gysylltu â Chylched Mowldio Hyblyg (FCC): Yn integreiddio FFC gyda FPC / FDC, gan wella hyblygrwydd strwythurol ac effeithlonrwydd cysylltiad, gan ei wneud yn ddatrysiad newydd sy'n cael ei ddefnyddio ar hyn o bryd.
Mae archwilio a chydfodoli llwybrau technegol lluosog wedi'u hanelu'n bennaf at leihau cost gyffredinol cynhyrchion CCS, yn enwedig yn rhan samplu'r BMS (System Rheoli Batri), sy'n cyfrif am tua 55% o gyfanswm y gost. O ganlyniad, mae technoleg caffael signal integredig uchel, cost isel wedi dod yn ffocws allweddol ar gyfer ymchwil a datblygu.
Yn erbyn y cefndir hwn, mae Kingslaser wedi canolbwyntio ar arloesiadau mewn technoleg cylched hyblyg ers 2023, gan gynnig dau ateb gwella prosesau hanfodol i wella perfformiad a gweithgynhyrchu uwchraddio CCS:
● Proses Sych Llawn ar gyfer Gweithgynhyrchu FPC Cyflym
Mae'r broses hon yn defnyddio technoleg prosesu laser llawn i gwblhau camau hanfodol megis ysgythru patrymau cylched FPC ac agor ffenestri ffilm DP. O'i gymharu â phrosesau gwlyb traddodiadol, mae'n symleiddio'r llif gwaith gweithgynhyrchu yn sylweddol, yn dileu'r defnydd o adweithyddion cemegol, ac yn cynnig manteision o ran cyfeillgarwch amgylcheddol, effeithlonrwydd ynni a chynhyrchiant uchel. Ar hyn o bryd, mae Kingslaser wedi cwblhau dyluniad yr ail-broses genhedlaeth ac wedi cael patentau perthnasol.
● Copr -Ymchwil Technoleg Weldio Laser Alwminiwm
Mewn ymateb i'r dagfa mewn CCS traddodiadol lle mae FPC wedi'i gysylltu â barrau bysiau alwminiwm trwy blatio nicel neu fowldio chwistrellu, cynigiodd Kingslaser ateb newydd gan ddefnyddio weldio uniongyrchol laser i gysylltu FPC â barrau bysiau alwminiwm. Mae'r dull hwn yn dileu deunyddiau cysylltiad canolraddol, yn symleiddio'r strwythur, yn lleihau costau, ac yn gwella cysondeb gweithgynhyrchu. Datblygwyd y dechnoleg ar ddechrau 2024 mewn ymateb i gais gan gwmni rhestredig ac mae wedi cyflawni canlyniadau dilysu rhagarweiniol.
I grynhoi, fel elfen hanfodol mewn pecynnau batri, mae lefel dylunio a gweithgynhyrchu CCS yn effeithio'n uniongyrchol ar berfformiad a chost cerbydau trydan ynni newydd. Mae archwilio atebion lluosog ar gyfer modiwlau caffael signal a gweithredu technolegau newydd yn dynodi bod CCS yn symud ymlaen tuag at effeithlonrwydd uwch, mwy o integreiddio, a chostau is.
Proses Sych Llawn ar gyfer Gweithgynhyrchu FPC Cyflym
Mae Cylchdaith Argraffedig Hyblyg (FPC), y cyfeirir ato'n gyffredin fel "bwrdd fflecs," yn fwrdd cylched printiedig sy'n defnyddio deunyddiau inswleiddio hyblyg fel y sylfaen ac yn cyflawni ymarferoldeb electronig trwy batrymau cylched manwl gywir. Mae'n cynnig nifer o fanteision dros fyrddau cylched anhyblyg traddodiadol, megis hyblygrwydd rhagorol, strwythur ysgafn, a pherfformiad trydanol uwch. O ganlyniad, defnyddir FPCs yn eang mewn terfynellau smart, dyfeisiau gwisgadwy, offer meddygol, a cherbydau ynni newydd, gan eu gwneud yn sylfaen allweddol ar gyfer cyflawni miniaturization, dylunio ysgafn, ac integreiddio mewn cynhyrchion electronig modern.
Mae FPC yn cynnig hyblygrwydd rhagorol, gan ganiatáu plygu, plygu a dirwyn am ddim i addasu i gynlluniau gofod tri dimensiwn, gan alluogi integreiddio cydosod cydrannau a chysylltiad gwifren. Oherwydd ei strwythur tenau ac ysgafn, mae FPC yn lleihau maint a phwysau dyfeisiau electronig yn sylweddol, gan fodloni'r galw am ddyluniad dwysedd uchel a chryno mewn electroneg fodern. Yn ogystal, mae FPC yn darparu afradu gwres da, sodro cryf, a gosodiad hawdd, gan ddarparu perfformiad cyffredinol uwch. Yn benodol, mae'r strwythur fflecs anhyblyg yn gwneud iawn ymhellach am gyfyngiadau cylchedau hyblyg o ran capasiti cario llwyth.
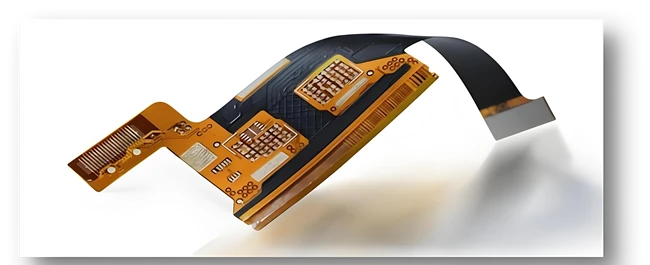
Ffigur 2. Ffotograff o FPC
Fodd bynnag, mae gweithgynhyrchu FPC hefyd yn cyflwyno rhai heriau. Gan fod cylchedau hyblyg fel arfer wedi'u-cynllunio'n arbennig, maent yn cynnwys gofynion dylunio a phrosesu uwch, gan arwain at fuddsoddiad sylweddol ymlaen llaw a chostau cychwyn llawer uwch o gymharu â PCBs safonol. Ar ben hynny, unwaith y bydd y cynhyrchiad wedi'i gwblhau, mae'n anodd gweithredu addasiadau, yn aml yn gofyn am addasiadau i'r lluniadau sylfaen neu'r ffotoplotiau, ac mae'r broses atgyweirio ar gyfer haenau gorchudd hefyd yn gymhleth. Yn ogystal, mae natur deunyddiau hyblyg yn cyfyngu ar scalability mewn masgynhyrchu, ac mae'r broses saernïo yn gofyn am ymdriniaeth hynod fanwl gywir-gallai unrhyw gam-drin arwain at ddifrod cylched neu fethiant swyddogaethol.
Er mwyn goresgyn cyfyngiadau prosesau gweithgynhyrchu traddodiadol, mae Kingslaser wedi bod yn ymroddedig i ddatblygu technoleg gweithgynhyrchu FPC laser ers 2004. Y flwyddyn honno, pan gyflwynodd beiriant torri cyfuchlin laser FPC cyntaf Tsieina, costiodd offer tramor tebyg gymaint â 5.5 miliwn RMB. Cwblhaodd Kingslaser, gan ddibynnu ar ymchwil a datblygu annibynnol, y cyflwyniad yn llwyddiannus am bris o tua 1.5 miliwn o RMB, gan dorri'r monopoli tramor a nodi dechrau cymhwyso offer laser domestig ym maes gweithgynhyrchu electroneg hyblyg. Yn nodedig, y peiriant oedd y cyntaf i fabwysiadu modur llinol a fewnforiwyd o HIWIN Technologies Taiwan ar y pryd, ynghyd â system galfanomedr, sefydlu strwythur prosesu laser "modur llinol + galfanomedr" arloesol a oedd yn gwella cywirdeb prosesu a chyflymder ymateb yn sylweddol.
Gan adeiladu ar y sylfaen hon, mae Kingslaser wedi parhau i ddatblygu technolegau gweithgynhyrchu gwyrdd ar gyfer cylchedau hyblyg trwy gynnig proses gynhyrchu FPC gyflym yn seiliedig ar y cysyniad o saernïo sych llawn. Yn canolbwyntio ar brosesu laser, mae'r dull hwn yn dileu camau cymhleth lluosog a geir mewn prosesau gwlyb traddodiadol-fel ysgythru, datblygu, a glanhau cemegol-ac yn sefydlu llif gwaith gweithgynhyrchu newydd sy'n canolbwyntio ar "rholio{3}}i-rolio prosesu laser parhaus." O'i gymharu â dulliau confensiynol, mae'r broses newydd yn dechrau gyda dad-ddirwyn deunydd crai, ac yna agoriad ffenestri laser, patrwm cylched laser, a thorri amlinellol, gan gyflawni model gweithgynhyrchu gwyrdd sy'n rhydd o adweithyddion cemegol, dŵr gwastraff ac allyriadau nwyon llosg.
Mae'r broses weithgynhyrchu FPC draddodiadol nid yn unig yn gymhleth ac yn cymryd llawer o le, ond hefyd yn dibynnu'n fawr ar adweithyddion cemegol, gan arwain at effaith amgylcheddol sylweddol. Mae angen ymyrraeth sylweddol â llaw, gan arwain at gylchoedd cynhyrchu hir a defnydd uchel o ynni. Mewn cyferbyniad, mae technoleg proses sych Kingslaser yn symleiddio'r llif cynhyrchu yn fawr trwy integreiddio camau lluosog trwy brosesu laser manwl uchel, gan alluogi dull cwbl awtomataidd, hynod effeithlon, a dim llygredd ar gyfer gwneuthuriad cylched hyblyg. Yn enwedig o dan y gofrestr-i-rolio gosodiadau cynhyrchu parhaus, gall yr offer laser integreiddio'n ddi-dor â systemau trin deunydd i fyny'r afon ac i lawr yr afon, gan ddarparu rhyngwyneb delfrydol ar gyfer gweithgynhyrchu deallus ar raddfa fawr.
O ran perfformiad technegol, mae'r broses hon yn cynnwys nifer o ddatblygiadau arloesol. Yn gyntaf, mae'r defnydd o galfanomedr-brosesu laser wedi'i sganio yn galluogi dylunio patrwm cylched mwy hyblyg a rhad ac am ddim, gan gyflawni lled llinell leiaf o 100 micron. Mae hyn yn cwrdd â'r galw am weithgynhyrchu FPC manwl uchel a chymhlethdod uchel ac yn caniatáu ar gyfer maint personol yn seiliedig ar ofynion cwsmeriaid, gan wella cydnawsedd cynnyrch yn sylweddol. Yn ail, mae'r broses laser sych yn gyfan gwbl yn dileu'r llygredd cemegol sy'n gysylltiedig â dulliau gwlyb traddodiadol, gan wireddu cynhyrchu gwirioneddol ecogyfeillgar a glân, yn unol â thueddiadau presennol mewn gweithgynhyrchu gwyrdd. Yn ogystal, mae'r broses yn lleihau gofynion llafur a nifer y camau gweithgynhyrchu cyffredinol yn sylweddol, gan fyrhau'n sylweddol y cylchoedd cynhyrchu a gwella effeithlonrwydd cynhyrchu-gan ei gwneud yn dda-yn addas ar gyfer gofynion y farchnad heddiw am iteriad cynnyrch cyflym a chyflenwi cyflym.
O safbwynt rheoli cost, mae'r broses hollol sych yn dileu'r angen am fowldiau argraffu a chemegau cyrydol, gan wella'n sylweddol y defnydd o ddeunyddiau tra'n lleihau gwastraff deunydd ychwanegol i bron i sero, gan helpu cwmnïau i adeiladu strwythur cost mwy cystadleuol. Ar yr un pryd, wrth ymdrin â phrosesu FPC fformat mawr, mae'r broses yn datrys yr her o gynnal cywirdeb splicing mewn dulliau traddodiadol yn effeithiol, gan alluogi cynhyrchu FPC ardal fawr yn fanwl gywir, yn barhaus.
Ymchwil ar Weldio Laser Copr-Weldio Laser Alwminiwm yn CCS
Yn y broses weithgynhyrchu bariau bysiau integredig yn CCS, mae offer weldio yn gam proses hollbwysig, sy'n cynnwys dau ddull yn bennaf: weldio laser a weldio ultrasonic. Mewn prosesau traddodiadol, mae'r cysylltiad rhwng FPC ac alwminiwm Busbar fel arfer yn gofyn am gydran drawsnewid ganolradd -plât nicel. Mae un pen y plât nicel hwn wedi'i gysylltu â'r FPC, tra bod y pen arall yn cael ei weldio i'r Busbar alwminiwm gan ddefnyddio weldio laser (fel weldio laser ffibr). Fodd bynnag, oherwydd y broses weldio UDRh cyn-gyfnod hir (ee, sodro, ffwrneisi twnnel, ac ati), mae hyd cyffredinol y llinell gynhyrchu yn aml yn fwy na 15 metr, gan arwain at lif proses gymhleth, ôl troed offer mawr, ac effeithlonrwydd cynhyrchu isel.
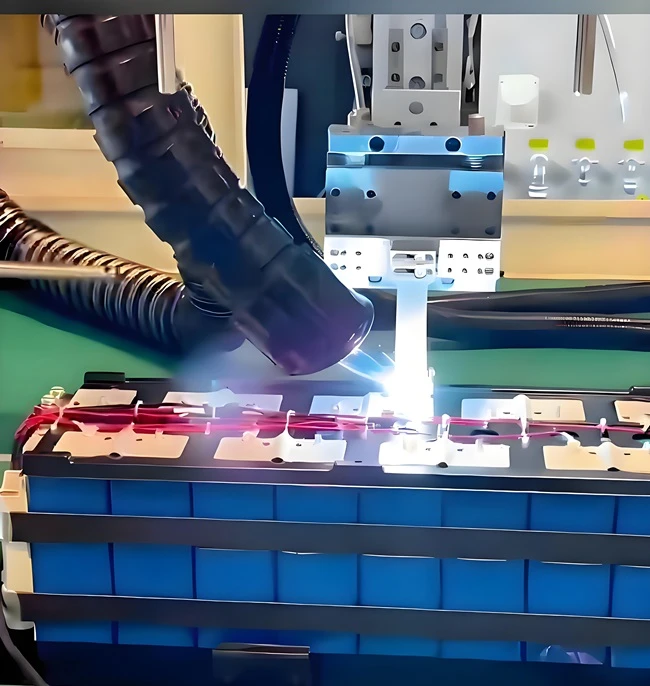
Ffigur 3. Weldio Busbar y Modiwl Batri
Er mwyn gwneud y gorau o'r broses hon, mae dull newydd wedi'i gynnig sy'n defnyddio weldio laser i gysylltu'r FPC yn uniongyrchol â'r Busbar, gan ddileu'r angen am y plât nicel canolradd. Mae'r datrysiad hwn yn lleihau nifer y camau proses ac mae ganddo'r potensial i wella effeithlonrwydd weldio a chrynoder cyffredinol y llinell gynhyrchu. Mae'n cynrychioli technoleg weldio alwminiwm copr newydd addawol sy'n deilwng o ymchwil a hyrwyddo pellach.
O ran dewis dull weldio, mae weldio ultrasonic yn cynnig manteision megis bod yn lân ac yn gyfeillgar i'r amgylchedd, cost isel, effeithlonrwydd uchel, a rhwyddineb awtomeiddio. Fodd bynnag, oherwydd meddalwch a theneurwydd eithafol y ffoil copr ar FPCs, mae'r dull hwn yn gofyn am drachywiredd a sefydlogrwydd hynod o uchel mewn rheolaeth weldio, yn ogystal â glendid wyneb y deunyddiau. Fel arall, gall materion megis treiddiad weldio neu weldio ffug ddigwydd yn hawdd.
Mewn cymhariaeth, mae weldio laser yn sefyll allan mewn cynhyrchu awtomataidd diwydiannol oherwydd ei gywirdeb uchel, cyflymder uchel, gweithrediad di-gyswllt, cydnawsedd deunydd eang, proses ddi-lygredd, ac ailadroddadwyedd rhagorol. Fodd bynnag, mae'n dod â chostau offer uwch, mwy o gymhlethdod technegol, a gofynion rheoli amgylcheddol llymach.
Ar hyn o bryd, mae llwybr proses gyffredin mewn gweithgynhyrchu bar bws integredig CCS yn cynnwys defnyddio terfynellau plât nicel i gysylltu'r FPC a'r bar bws alwminiwm. Yn y gosodiad hwn, mae'r cysylltiad rhwng y plât nicel a'r bar bws alwminiwm fel arfer yn cael ei gyflawni trwy weldio ultrasonic neu laser, tra bod y cysylltiad rhwng y plât nicel a'r FPC yn cael ei wneud gan ddefnyddio sodro laser. Mae'r dull hwn yn gofyn am ddwy broses weldio wahanol, sydd nid yn unig yn cynyddu cymhlethdod y broses ond hefyd yn cyfyngu ar lefelau awtomeiddio ac effeithlonrwydd cynhyrchu.
Mae weldio uniongyrchol o fetelau copr ac alwminiwm annhebyg yn wynebu nifer o heriau technegol. Ar y naill law, mae copr ac alwminiwm yn gwahaniaethu'n sylweddol mewn priodweddau ffisegol megis dargludedd thermol, cyfernod ehangu thermol, a phwynt toddi, gan wneud bondio metelegol yn anodd. Ar y llaw arall, o fewn gwahanol ystodau tymheredd a chyfansoddiad, mae cyfansoddion rhyngfetelaidd brau yn tueddu i ffurfio rhwng copr ac alwminiwm, a all beryglu perfformiad mecanyddol a thrydanol yr uniad weldio yn ddifrifol.

Ffigur 4. Mae weldio uniongyrchol o fetelau copr ac alwminiwm annhebyg yn wynebu nifer o heriau technegol
Er mwyn mynd i'r afael â'r her dechnegol hon, mae Kingslaser wedi datblygu technoleg weldio metel copr annhebyg yn seiliedig ar laser gwyrdd, sy'n ymestyn y ffoil copr FPC yn uniongyrchol a'i weldio i'r bar bws alwminiwm, gan ddileu'r angen am y plât nicel canolradd. Mae'r dull hwn yn dangos manteision weldio laser gwyrdd wrth drin deunyddiau adlewyrchol iawn fel copr ac alwminiwm.
Yn yr arbrawf, defnyddiwyd ffoil copr safonol 70μm ultra-wedi'i rolio'n denau o FPC fel y tab, lap-wedi'i weldio i far bws alwminiwm 2.5mm gyda'r ffoil copr wedi'i osod ar yr haen uchaf. Roedd y galfanomedr yn rheoli'r llwybr laser troellog i gynyddu'r arwynebedd straen yn y parth weldio ffoil copr. Trwy addasu paramedrau proses megis pŵer, cyflymder, swm dadffocws, a maint llwybr troellog, cafodd dangosyddion perfformiad allweddol-gan gynnwys morffoleg trawsdoriadol arwyneb a weldio, dyfnder treiddiad weldio, a chryfder croen-eu gwerthuso'n systematig.
Mae heriau ymuno â thab ffilm tenau tebyg yn ymddangos trwy gydol cynhyrchu celloedd, gan gynnwysprosesau weldio tab a lug batri.
Mae canlyniadau arbrofol yn dangos y gall pŵer laser priodol doddi'r ffoil copr yn lleol, gan gynhyrchu weldiau â pharhad da a ffurfiant cyson. Gall cryfder y croen gyrraedd uwch na 30N, ac mae'r effaith weldio yn sylweddol well na'r hyn a gyflawnwyd gyda phŵer rhy uchel neu isel, a allai arwain at losgi -trwy weldio neu weldio ffug. Mae cyflymder weldio hefyd yn chwarae rhan hanfodol mewn morffoleg weldio, sy'n gofyn am gydbwysedd rhwng effeithlonrwydd prosesu ac ansawdd weldio.
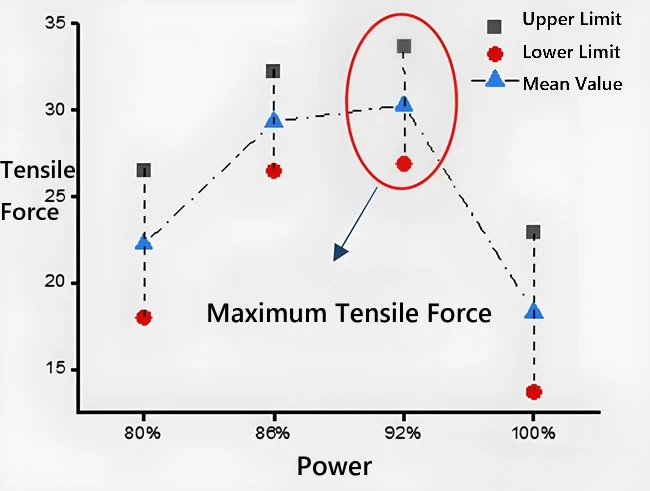
Ffigur 5. Peel cryfder y cymalau ar wahanol bwerau weldio.
Pan fydd y pŵer wedi'i addasu'n iawn, mae'r bond alwminiwm copr - a ffurfiant weldio yn gwella,
gan arwain at gryfder tynnol uwch yn yr ystod pŵer honno
Ar ôl mwy na blwyddyn o ddatblygiad technegol, mae Kingslaser wedi cyflawni cyfres o ddatblygiadau arloesol mewn technoleg offer weldio ar gyfer deunyddiau metel tenau iawn megis copr i alwminiwm, copr i gopr ac alwminiwm â nicel (trwch i rai) neu welliannau wedi'u gweld mewn nifer o lai na 30 mlynedd meysydd allweddol.
Yn gyntaf, aethpwyd i'r afael yn effeithiol â her dadffurfiad a bylchau bondio mawr mewn metelau tenau iawn, gan leihau'n sylweddol y risgiau o weldio ffug a gor-weldio. Yn ail, trwy ddatblygu system weldio aliniad awtomatig, mae effeithlonrwydd prosesu wedi'i wella, mae hyd llinell gynhyrchu CCS wedi'i fyrhau, ac arbedwyd gofod gweithgynhyrchu. Yn drydydd, i fynd i'r afael â'r mater brau mewn cymalau weldio metel annhebyg, mae ffynonellau laser wedi'u haddasu â thonfeddi penodol wedi'u cyflwyno, gan liniaru cracio a chryfder annigonol yn effeithiol. Yn olaf, mae dileu canolradd nicel plât wedi lleihau costau deunyddiau, gan sicrhau manteision economaidd ar gyfer cynhyrchu CCS ar raddfa fawr.
Yn ogystal, mae optimeiddio parhaus wedi'i wneud mewn meysydd fel y chuck niwmatig a meddalwedd weldio cyfechelog galfanomedr. Mae'r system bellach bron â chyrraedd y nod o ddibynadwyedd pwynt weldio 100%, gan ddarparu cymorth technegol cryf ar gyfer cynhyrchu CCS o ansawdd uchel.
Canlyniadau Ymchwil a Throsolwg o'r Cais
Yn yr ymchwil ar dechnoleg weldio laser ar gyfer metelau annhebyg FPC a chopr, mae tîm prosiect Kingslaser wedi cyflawni canlyniadau lluosog gyda gwerth cymhwyso ymarferol ac wedi datblygu datrysiadau offer a phroses systematig.
Ym maes gweithgynhyrchu FPC, mae Kingslaser wedi datblygu ail{0}}rhol cenhedlaeth-i-rolio system gynhyrchu FFC sych wedi'i seilio ar laser yn llawn, gan wella'n sylweddol lefel awtomeiddio gweithgynhyrchu byrddau cylched hyblyg. Mae'r offer yn mabwysiadu dull prosesu bwydo rholio parhaus, deunyddiau ategol hyd at 550mm o led, gyda chywirdeb lleoli o ± 0.003mm. Trwy reoli'n union y cyflymder troellog (0.1-10m/munud) a lled y llinell dorri (mor gul â 0.03mm), ac integreiddio system weledigaeth CCD ar gyfer adnabod targedau awtomatig a phwytho patrwm manwl uchel (±0.01mm), mae'r system yn gallu bodloni gofynion strwythurau FPC dwysedd uchel a chymhleth iawn.

Ffigur 6. 2nd - Rholio Cynhyrchu - i - Rolio'n Llawn Laser - Sychu Seiliedig - Dyfais Cynhyrchu Proses FFC
Mae'r dechnoleg hon nid yn unig yn gwella effeithlonrwydd cynhyrchu-gyda chynhwysedd allbwn misol o tua 10,000-15,000 metr sgwâr (sy'n cyfateb i werth allbwn o tua 1.6 i 2.4 miliwn RMB)-ond mae hefyd yn dileu gweddillion cemegol a llygredd amgylcheddol sy'n gysylltiedig â phrosesau gwlyb traddodiadol, gan alinio â'r duedd tuag at weithgynhyrchu gwyrdd. Mae arloesiadau cysylltiedig wedi cael patent dyfais o'r enw "Proses Gweithgynhyrchu Cyflym FPC yn Seiliedig ar Broses Sych Llawn", sy'n amlygu ei wreiddioldeb technegol cryf a'i botensial eang o ran cymhwysiad diwydiannol.
Ar gyfer weldio metel annhebyg i alwminiwm copr, mae tîm y prosiect wedi datblygu llinell gynhyrchu weldio laser gwyrdd a ddyluniwyd yn benodol ar gyfer y diwydiant batri pŵer ynni newydd. Mae'r offer hwn yn defnyddio ffynhonnell laser pŵer perfformiad uchel, uchel, ac mae'r laser gwyrdd yn cynnig manteision megis cyfradd amsugno uchel, gwasgariad isel, effeithlonrwydd uchel, sefydlogrwydd rhagorol, ac ansawdd trawst uwch. Fe'i defnyddir yn bennaf ar gyfer weldio deunyddiau metel tenau iawn fel copr, alwminiwm, nicel ac arian.

Ffigur 7. Offer Llinell Gynhyrchu Weldio Laser Gwyrdd CCS
Mae Kingslaser hefyd wedi llwyddo i gael patent dyfais o'r enw"Dull Weldio Laser ar gyfer Copr-Metelau Annhebyg Alwminiwm"yn seiliedig ar y dechnoleg hon.
I ymestyn y canfyddiadau hyn i senarios ymuno â bar bysiau ehangach, cyfeiriwch at einproses weldio bar bws a chanllaw datrys problemau diffygion.
Amdanom Ni
Wuhan Kingslaser technoleg Co., Ltd.ei sefydlu yn 2016, gan ganolbwyntio ar ymchwil a chymhwysiad diwydiannol technolegau micro-saernïo. Yn y blynyddoedd diwethaf, mae'r cwmni wedi canolbwyntio ei ymdrechion ymchwil a datblygu ar dechnolegau gweithgynhyrchu laser ar gyfer celloedd solar perofskite, gan gynnal -astudiaethau manwl a datblygu cyfres o offer prosesu laser gwibgyswllt perfformiad uchel ar gyfer y maes hwn. Mae'r atebion hyn yn cynnig manteision lluosog, gan gynnwys cynyddu ardal cynhyrchu pŵer effeithiol y celloedd, lleihau'r defnydd o ynni a chylchoedd cynhyrchu, ac integreiddio prosesau laser aml-swyddogaethol. Mae'r cynnydd hwn wedi gwella'n sylweddol lefel yr awtomatiaeth a deallusrwydd mewn gweithgynhyrchu celloedd perofskite.

Yn nodedig, mor gynnar â 2012, llwyddodd Kingslaser i gyflwyno ei gyfrwng cyntaf i gyfarpar labordy celloedd solar perofskite mawr, gan ddod yn un o'r cwmnïau cynharaf yn Tsieina i ymuno â'r maes hwn. Ar ôl mwy na degawd o ddatblygiad technolegol ac ehangu'r farchnad, mae'r cwmni wedi sefydlu perthnasoedd cydweithredol gyda dros 100 o brifysgolion, sefydliadau ymchwil, a mentrau sy'n ymwneud ag ymchwil a datblygu batri perovskite. Mae'r cydweithrediadau hyn yn cwmpasu amrywiol dechnolegau celloedd perofskite, gan gynnwys strwythurau mesoporous a planar. Mae Kingslaser hefyd wedi datblygu set gynhwysfawr o atebion gweithgynhyrchu laser wedi'u teilwra i fanylebau maint gwahanol, gan ddangos galluoedd cryf mewn addasu cwsmeriaid a gweithredu peirianneg.
Trwy arloesi parhaus ac integreiddio ymchwil â chymhwysiad diwydiannol, mae Kingslaser wedi sefydlu mantais dechnolegol flaenllaw ym maes offer gweithgynhyrchu celloedd solar perovskite, gan ddarparu cefnogaeth gref ar gyfer masnacheiddio celloedd solar y genhedlaeth nesaf.