


Mae weldio laser ar gyfer FPCs bar bysiau batri lithiwm yn dechnoleg flaengar sy'n cymryd camau breision yn y diwydiant gweithgynhyrchu batris. Mae'r broses hon yn defnyddio pelydr laser dwysedd uchel i uno'r barrau bysiau a'r FPCs gyda'i gilydd. Mae'r welds canlyniadol yn gryf ac yn wydn, gyda dargludedd uwch ac ychydig iawn o fewnbwn gwres. I archwilio systemau cyswllt cell integredig, gallwch hefyd weld ein cadarnatebion weldio laser ar gyfer barrau bysiau CCSsy'n symleiddio'r cynulliad pecyn cyfan.
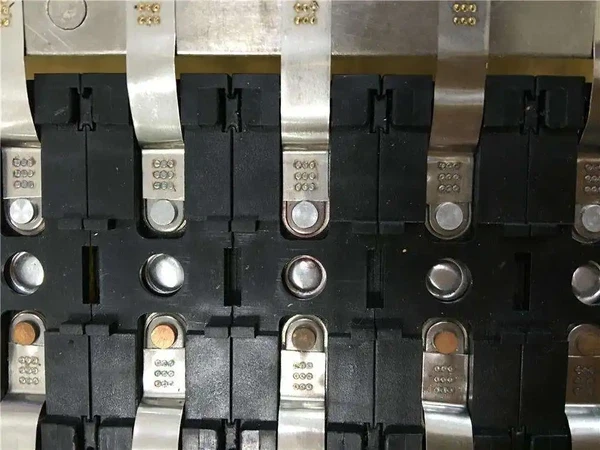
Mae'r dechneg weldio uwch hon yn cynnig llu o fanteision, gan gynnwys perfformiad batri gwell, mwy o ddiogelwch, a llai o gostau gweithgynhyrchu. Gyda weldio laser, gall gweithgynhyrchwyr gynhyrchu batris lithiwm sy'n fwy effeithlon a dibynadwy, a fydd yn y pen draw o fudd i ddefnyddwyr a'r amgylchedd.
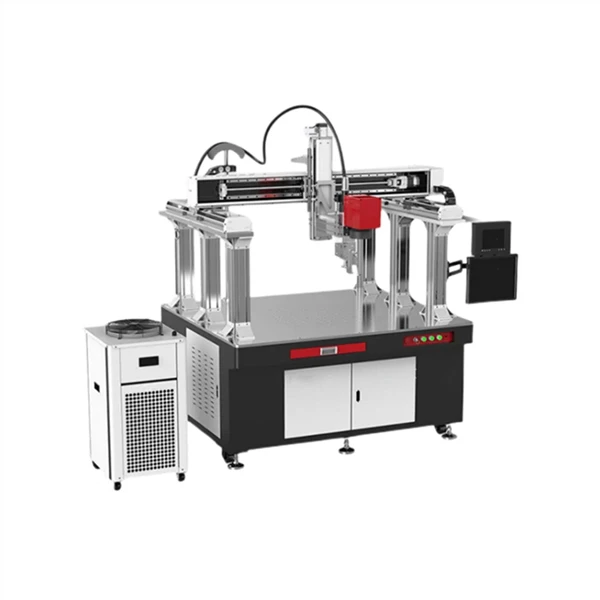
Peiriant Weldio Laser ar gyfer Batri Lithiwm
Egwyddor weithredol yr offer
Mae'r offer hwn yn gwireddu swyddogaethau megis weldio bariau alwminiwm a thaflenni nicel FPC.
Egwyddor sylfaenol yr offer hwn yw defnyddio ynni laser i dreiddio a weldio bariau alwminiwm a thaflenni nicel FPC gyda'i gilydd, ac yna eu weldio gyda'i gilydd i gyflawni swyddogaeth weldio laser.
Proses offer a llif gwaith
Proses waith: Gosodwch y bwrdd FPC â llaw yn llif y modiwl i'r safle weldio, tynnwch luniau CCD i'w lleoli, mesurwch yr uchder gyda darganfyddwr amrediad, addaswch hyd ffocal echelin y lens dirgrynol Z-, a weldio'r stribed alwminiwm a'r daflen nicel FPC. Ar ôl i'r weldio gael ei gwblhau, beicio mewn dilyniant. I gael dadansoddiad technegol dyfnach ar optimeiddio'r cyfluniadau hyn, cyfeiriwch at ein cynhwysfawrcanllaw paramedrau proses weldio laser busbar.
1) Proses: Weld y taflenni nicel y modiwl
2) Proses weithredu: Mae'r modiwl batri yn cael ei gludo gan y bwrdd offer ac yn symud i'r orsaf weldio ar y llinell gyflymder dwbl trwy'r gadwyn cyflymder dwbl.
Dangosyddion technegol allweddol y tri chyfarpar
1) System symud pen laser (tair-echel):
a) Cyflymder 250mm/sb) Cywirdeb lleoli ailadroddus ± 0.1mm.
2) System weldio laser
a) Tonfedd laser: 1070mm b) Pŵer laser: 350W c) Defnydd pŵer cyffredinol: 16.5KW
3) System casglu llwch
a) Pŵer modur: 380V/50Hz/3kw b) Cyfaint aer 210m ³/ H c) Cyflymder gwynt 8-10m/s
4) System oeri dŵr
a) Capasiti rheweiddio: 15L / Munud b) Defnydd pŵer oerydd: 6KW
5) Ffynhonnell laser - IPG-1KW
6) Offer weldio laser: offer gyda amrywio awtomatig, dal taflwybr weldio, a swyddogaethau autofocus, gan gynnwys iawndal awtomatig ar gyfer gwyriad 5mm o'r camera deallus awtomatig a chanfod awtomatig o amrywio.
7) Yn ystod y weldio, darperir amddiffyniad nitrogen, ac nid oes ffenomen llosgi ar ôl weldio. Darperir nitrogen gan Blaid A (purdeb 99.99%), ac mae gan yr offer weldio bibell gysylltu a dyfais rheoli chwythu. Ar yr un pryd, dewisir cydrannau pwysedd uchel ar gyfer y bibell danfon nitrogen a'r falf solenoid (noder: gellir gwneud weldio heb nitrogen hefyd).
8) Mae gan y peiriant weldio ddyfais canfod llif pwysedd nitrogen. Pan na chaiff y nitrogen ei droi ymlaen a bod y cyfaint nwy yn is na'r gwerth gosodedig, bydd y peiriant weldio yn dychryn ac yn oedi, ac ni fydd weldio yn cael ei wneud (noder: gellir gwneud weldio heb nitrogen hefyd).
9) Gosodwch ddyfais canfod pwysau ym mhorthladd chwythu'r lens dirgrynol. Pan fydd y pwysedd chwythu yn is na'r gwerth gosod yn ystod weldio, bydd larwm yn cael ei sbarduno ac ni fydd weldio yn cael ei wneud.
10) Mae gan y peiriant weldio sganiwr cod bar awtomatig, cyfrifiadur rheoli diwydiannol, a meddalwedd cyfrifiadurol uchaf. Trwy sganio'r cod, mae cod bar y modiwl yn rhwym i'r paramedrau weldio cyfatebol (amser weldio, pŵer, cyflymder, paramedrau servo, ac ati), ac mae'r data rhwymedig yn cael ei gadw'n lleol a'i uwchlwytho i MES. Mae'n cyflawni pwyntiau cysylltiad hynod ddibynadwy. Gallwch wirio ein-achosion a brofwyd yn y maes ynghylchweldio laser busbar batrii weld sut rydym yn cynnal cyfanrwydd adeileddol a gwrthiant trydanol isel o dan-gynhyrchu cyfaint uchel.
11) Gofynion ymddangosiad: a. Nid oes unrhyw effaith weldio crafu amlwg ar ôl weldio. b. Nid oes lliw amlwg ar ôl weldio (ni fydd unrhyw nitrogen yn effeithio ar yr edrychiad).
12) Rhaid i'r grymoedd tynnol a chneifio ar ôl weldio fodloni gofynion y broses, gyda gofyniad grym tynnol o Fwy na neu'n hafal i 40N (trwch dalen nicel o 0.3mm, deunydd: nicel); Yn ôl y sefyllfa wirioneddol, gellir gwneud addasiadau neu gall cwsmeriaid ddarparu samplau ar gyfer data dilysu yn gyntaf.
13) Yn meddu ar offer gwacáu mwg a thynnu llwch, gan dynnu mwg a llwch o beiriannau weldio yn effeithiol; Ni ddylai fod unrhyw weddillion mwg amlwg o fewn 2 eiliad ar ôl weldio sêm weldio.
14) Dylai fod gan y peiriant weldio swyddogaeth monitro adborth. Pan fydd pŵer y peiriant weldio yn wahanol i'r gwerth gosod yn ystod weldio, dylid sbarduno adborth larwm.
15) Yn ystod weldio ffibr optig, nid oes unrhyw ddifrod plygu i'r ffibr, ac mae hyd y ffibr dros 10M.
16) Gellir addasu siâp a maint weldio plât nicel.
17) Dylai elfen hidlo offer gwacáu mwg a thynnu llwch fod yn wrth-fflam, yn atal ffrwydrad, ac yn wrth-statig i atal yr offer rhag mynd ar dân a'r elfen hidlo rhag mynd ar dân.
18) Mae blwch trydanol y peiriant weldio wedi'i ddiogelu a'i ynysu o'r cyfrifiadur rheoli diwydiannol ac offerynnau cysylltiedig, sy'n golygu ei fod wedi'i osod mewn man lle nad yw llwch weldio yn effeithio arno. Ni ddylai llwch weldio achosi adlyniad aml o lwch weldio rhwng y blwch trydanol, cyfrifiadur rheoli diwydiannol ac offerynnau cysylltiedig.
19) Y tymheredd amgylchynol optimaidd ar gyfer yr offer yw 10 gradd i 35 gradd , gyda lleithder cymharol o lai na 50% (argymhellir gosod y laser mewn -ystafell â chyflyru aer).
20) Mae gan yr offer fecanwaith pwysau, a chyn weldio, mae angen gwastadu'r ddalen nicel gyda'r bar bws, a dylid cadw'r wyneb bondio yn llwyr.
21) Mae gan y gosodiad weldio swyddogaeth glanhau slag weldio yn awtomatig.
22) Llwythwch i fyny pŵer weldio, defocus, ac amddiffyn data llif nitrogen i MES.
23) Hyd weldio effeithiol: Yn fwy na neu'n hafal i 3.5 mm.
24) Lled Weld: 1.5-2.5 mm.
25) Grym cneifio weldio: Yn fwy na neu'n hafal i 80 N.
26) Tensiwn weldio: Yn fwy na neu'n hafal i 50 N.
27) Lled gweddilliol y sêm weldio ar y bar bws: Yn fwy na neu'n hafal i 1.2 mm.
28) Hyd gweddilliol y sêm weldio ar y bar bws: Yn fwy na neu'n hafal i 2.5mm.
29) Maint slag weldio: Llai na neu'n hafal i 2 PCS (diamedr slag weldio sengl Llai na neu'n hafal i 0.3 mm).
30) Cwrdd â'r gofynion ar gyfer casglu data proses.
31) Bodloni'r safonau gofynion cyffredinol ar gyfer systemau MES.
32) System MES ar gyfer cofnodi data arolygu cyntaf.
Erthyglau Technegol Cysylltiedig ar gyfer Gweithgynhyrchu Batri Pŵer:
- Dysgwch sut rydym yn optimeiddio-cysylltiadau lefel cell:Technoleg Weldio Laser ar gyfer Lugs Batri
- Darganfyddwch ein portffolio awtomeiddio cyflawn:Technolegau Laser Uwch mewn Gweithgynhyrchu Batri Lithiwm
- Cael trosolwg llawn o'r diwydiant:Canllaw Cynhwysfawr i Weldio Laser ar gyfer Batris Lithiwm